


ในขอบเขตของระบบอัตโนมัติทางอุตสาหกรรม Schneider PLC (ตัวควบคุมลอจิกแบบตั้งโปรแกรมได้) โดดเด่นในฐานะโซลูชันที่เชื่อถือได้และอเนกประสงค์ ในฐานะซัพพลายเออร์ของ Schneider PLC โดยเฉพาะ ฉันได้เห็นโดยตรงถึงบทบาทสำคัญที่ส่วนประกอบต่างๆ มีบทบาทในการเขียนโปรแกรมและการทำงานของระบบเหล่านี้ ในบรรดาส่วนประกอบเหล่านี้ เคาน์เตอร์ถือเป็นสถานที่พิเศษ โดยมีฟังก์ชันการทำงานเฉพาะตัวซึ่งมีความสำคัญอย่างยิ่งต่อการใช้งานทางอุตสาหกรรมที่หลากหลาย
ทำความเข้าใจพื้นฐานของตัวนับในการเขียนโปรแกรม Schneider PLC
ตัวนับในการเขียนโปรแกรม Schneider PLC เป็นองค์ประกอบพื้นฐานที่ใช้ในการนับเหตุการณ์ พัลส์ หรือเหตุการณ์ที่เกิดขึ้นภายในกระบวนการเฉพาะ โดยทำงานตามกฎที่กำหนดไว้ล่วงหน้าและสามารถกำหนดค่าให้ดำเนินการนับประเภทต่างๆ ได้ ตัวนับที่นิยมใช้กันทั่วไปใน Schneider PLC มีสองประเภทหลัก: เคาน์เตอร์ขึ้นและลง และเคาน์เตอร์ลง
ตัวนับขึ้นจะเพิ่มค่าทุกครั้งที่รับสัญญาณอินพุตการนับ ตัวอย่างเช่น ในสายการผลิต สามารถใช้นับจำนวนผลิตภัณฑ์ที่ผ่านจุดใดจุดหนึ่งได้ ขณะที่ผลิตภัณฑ์แต่ละตัวทริกเกอร์เซ็นเซอร์ ตัวนับด้านบนจะเพิ่มหนึ่งตัวเข้ากับค่าปัจจุบัน สิ่งนี้มีประโยชน์อย่างมากสำหรับการจัดการสินค้าคงคลัง การตรวจสอบการผลิต และการควบคุมคุณภาพ หากมีการกำหนดเป้าหมายการผลิต จะสามารถตั้งโปรแกรมตัวนับขึ้นเพื่อส่งสัญญาณเตือนหรือกระตุ้นการดำเนินการเฉพาะเมื่อถึงจำนวนเป้าหมายของผลิตภัณฑ์ได้
ในทางกลับกัน ตัวนับลงจะเริ่มต้นด้วยค่าที่ตั้งไว้ล่วงหน้า และลดค่าลงตามอินพุตการนับแต่ละรายการ ตัวนับประเภทนี้มักใช้ในการใช้งานที่จำเป็นต้องดำเนินการตามจำนวนที่กำหนด ตัวอย่างเช่น ในเครื่องบรรจุภัณฑ์ สามารถตั้งค่าตัวนับลงตามจำนวนบรรจุภัณฑ์ที่จะเติมได้ เมื่อบรรจุแต่ละแพ็คเกจ ค่าตัวนับจะลดลง เมื่อตัวนับถึงศูนย์ ก็สามารถส่งสัญญาณการสิ้นสุดของรอบการบรรจุ เพื่อให้สามารถเตรียมชุดถัดไปได้
การใช้งานจริงของเคาน์เตอร์ในกระบวนการทางอุตสาหกรรม
สายการผลิตและการประกอบ
ในการผลิต ตัวนับเป็นสิ่งจำเป็นสำหรับการติดตามปริมาณการผลิต การใช้เคาน์เตอร์ในขั้นตอนต่างๆ ของสายการประกอบ ผู้ผลิตสามารถตรวจสอบความคืบหน้าของแต่ละขั้นตอนการผลิตได้ ตัวอย่างเช่น ที่จุดรับวัตถุดิบ เคาน์เตอร์ขึ้น-ลงสามารถนับจำนวนหน่วยวัตถุดิบที่เข้ามาในโรงงานได้ เมื่อผลิตภัณฑ์เคลื่อนที่ผ่านสถานีประกอบต่างๆ สามารถใช้ตัวนับเพิ่มเติมเพื่อติดตามจำนวนผลิตภัณฑ์กึ่งสำเร็จรูปและผลิตภัณฑ์สำเร็จรูปได้ ข้อมูลนี้สามารถใช้เพื่อปรับตารางการผลิตให้เหมาะสม ระบุจุดคอขวด และตรวจสอบให้แน่ใจว่าบรรลุเป้าหมายการผลิต
ระบบสายพานลำเลียง
สายพานลำเลียงถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรมเพื่อขนส่งวัสดุจากที่หนึ่งไปยังอีกที่หนึ่ง ตัวนับมีบทบาทสำคัญในการควบคุมการเคลื่อนที่ของสายพานลำเลียง สามารถใช้ตัวนับขึ้นเพื่อนับจำนวนสิ่งของที่วางบนสายพานลำเลียง จากการนับนี้ สามารถปรับความเร็วของสายพานลำเลียงได้ หากตัวนับแสดงว่ามีสิ่งของวางอยู่บนสายพานมากเกินไป สามารถเพิ่มความเร็วได้เพื่อป้องกันการติดขัด ในทางกลับกัน หากนับน้อย ความเร็วจะลดลงเพื่อประหยัดพลังงาน
บรรจุภัณฑ์อัตโนมัติ
ในระบบบรรจุภัณฑ์อัตโนมัติ มีการใช้ตัวนับเพื่อให้แน่ใจว่าบรรจุภัณฑ์ถูกต้องแม่นยำ สามารถกำหนดจำนวนสินค้าที่ต้องบรรจุในแต่ละกล่องได้ เมื่อวางรายการต่างๆ ลงในกล่อง ตัวนับจะลดลง เมื่อตัวนับถึงศูนย์ กระบวนการบรรจุภัณฑ์สำหรับกล่องนั้นจะเสร็จสมบูรณ์ และสามารถปิดผนึกกล่องและส่งเพื่อดำเนินการต่อไปได้ ซึ่งช่วยในการรักษาคุณภาพบรรจุภัณฑ์ที่สม่ำเสมอและลดของเสีย
คุณสมบัติขั้นสูงและการกำหนดค่าตัวนับใน Schneider PLC
PLC ของ Schneider นำเสนอคุณลักษณะขั้นสูงและตัวเลือกการกำหนดค่าสำหรับเคาน์เตอร์ คุณสมบัติเหล่านี้ช่วยเพิ่มความยืดหยุ่นและฟังก์ชันการทำงานของเคาน์เตอร์ ทำให้สามารถปรับให้เข้ากับข้อกำหนดเฉพาะทางอุตสาหกรรมได้
ค่าที่ตั้งไว้และค่าสะสม
ตัวนับใน Schneider PLC มีค่าที่สำคัญสองค่า: ค่าที่ตั้งไว้ล่วงหน้าและมูลค่าสะสม ค่าที่ตั้งไว้ล่วงหน้าคือหมายเลขเป้าหมายที่ตัวนับถูกตั้งโปรแกรมให้เข้าถึง สามารถตั้งค่าได้ด้วยตนเองหรือผ่านอินเทอร์เฟซการสื่อสาร มูลค่าสะสมคือจำนวนปัจจุบันของตัวนับ เมื่อเปรียบเทียบมูลค่าสะสมกับค่าที่ตั้งไว้ จะสามารถกระตุ้นการดำเนินการต่างๆ ได้ ตัวอย่างเช่น หากค่าสะสมของตัวนับขึ้นถึงค่าที่ตั้งไว้ รีเลย์สามารถเปิดใช้งานเพื่อหยุดเครื่องจักรหรือเริ่มกระบวนการอื่นได้
รีเซ็ตฟังก์ชัน
ฟังก์ชั่นรีเซ็ตเป็นคุณสมบัติที่สำคัญอีกประการหนึ่งของเคาน์เตอร์ Schneider PLC อนุญาตให้ตั้งค่าตัวนับกลับไปเป็นค่าเริ่มต้น (โดยปกติจะเป็นศูนย์) การรีเซ็ตสามารถทริกเกอร์ด้วยตนเองหรือโดยอัตโนมัติตามเงื่อนไขบางประการ ตัวอย่างเช่น ในวงจรการผลิต ตัวนับสามารถรีเซ็ตได้เมื่อเริ่มต้นชุดใหม่แต่ละชุด สิ่งนี้ทำให้มั่นใจได้ว่าการนับที่แม่นยำจะคงอยู่สำหรับการดำเนินการผลิตแต่ละครั้ง
โหมดการนับ
PLC ของ Schneider รองรับโหมดการนับที่แตกต่างกัน เช่น การนับรอบเดียวและการนับต่อเนื่อง ในการนับรอบเดียว ตัวนับจะนับขึ้นหรือลงตามค่าที่ตั้งไว้แล้วหยุด สามารถรีสตาร์ทได้ด้วยตนเองหรือโดยทริกเกอร์เฉพาะ ในทางกลับกัน การนับต่อเนื่องทำให้ตัวนับสามารถนับต่อไปเรื่อย ๆ โดยวนไปตามค่าที่ตั้งไว้ล่วงหน้าทุกครั้งที่ถึง โหมดนี้มีประโยชน์ในการใช้งานที่ต้องมีการตรวจสอบและการนับอย่างต่อเนื่อง เช่น ในโรงไฟฟ้าที่ต้องตรวจสอบจำนวนการหมุนของกังหันอย่างต่อเนื่อง

การบูรณาการกับส่วนประกอบอื่นๆ ในระบบ Schneider PLC
เคาน์เตอร์ใน Schneider PLC ไม่ได้ทำงานแยกกัน โดยจะรวมเข้ากับส่วนประกอบอื่นๆ ของระบบ PLC เพื่อสร้างโซลูชันระบบอัตโนมัติที่สมบูรณ์
เซนเซอร์
เซ็นเซอร์ถูกใช้เพื่อให้สัญญาณอินพุตสำหรับเคาน์เตอร์ มีเซนเซอร์หลายประเภทที่สามารถใช้ได้ เช่น พรอกซิมิตี้เซนเซอร์ โฟโตอิเล็กทริคเซนเซอร์ และลิมิตสวิตช์ ตัวอย่างเช่น สามารถใช้เซนเซอร์จับความใกล้เคียงเพื่อตรวจจับการมีอยู่ของผลิตภัณฑ์บนสายพานลำเลียงได้ ทุกครั้งที่เซ็นเซอร์ตรวจพบผลิตภัณฑ์ เซ็นเซอร์จะส่งสัญญาณไปยังเคาน์เตอร์ ซึ่งจะเพิ่มหรือลดค่าของผลิตภัณฑ์
รีเลย์และโมดูลเอาท์พุต
สามารถเชื่อมต่อตัวนับกับรีเลย์และโมดูลเอาท์พุตเพื่อควบคุมอุปกรณ์ภายนอกได้ เมื่อตัวนับถึงค่าที่กำหนด ก็สามารถส่งสัญญาณไปยังรีเลย์ ซึ่งจะสามารถควบคุมการทำงานของมอเตอร์ วาล์ว หรืออุปกรณ์อุตสาหกรรมอื่นๆ ได้ ตัวอย่างเช่น ในโรงบำบัดน้ำ สามารถใช้ตัวนับเพื่อตรวจสอบจำนวนครั้งที่ปั๊มทำงาน เมื่อตัวนับถึงค่าที่ตั้งไว้ ก็สามารถส่งสัญญาณไปยังรีเลย์เพื่อปิดปั๊มเพื่อการบำรุงรักษาได้
อินเทอร์เฟซระหว่างมนุษย์กับเครื่องจักร (HMI)
HMI ใช้เพื่อตรวจสอบและควบคุมตัวนับในระบบ Schneider PLC ผู้ปฏิบัติงานสามารถดูค่าปัจจุบันของตัวนับ ตั้งค่าที่ตั้งไว้ล่วงหน้า และดำเนินงานการกำหนดค่าอื่นๆ ผ่าน HMI ได้ นี่เป็นอินเทอร์เฟซที่เป็นมิตรกับผู้ใช้สำหรับการโต้ตอบกับระบบ PLC และช่วยให้แน่ใจว่าตัวนับทำงานตามที่ตั้งใจไว้
รุ่น PLC ของ Schneider เฉพาะและความสามารถในการตอบโต้
ชไนเดอร์นำเสนอ PLC รุ่นต่างๆ มากมาย โดยแต่ละรุ่นมีความสามารถเคาน์เตอร์เฉพาะตัวของตัวเอง นี่คือตัวอย่างบางส่วน:
- BMXAMI0810 ชไนเดอร์ อิเล็คทริค: โมดูลนี้ขึ้นชื่อในด้านความสามารถในการนับด้วยความเร็วสูง สามารถนับสัญญาณอินพุตที่เปลี่ยนแปลงอย่างรวดเร็วได้อย่างแม่นยำ ทำให้เหมาะสำหรับการใช้งานที่ต้องการการนับที่แม่นยำ เช่น ในเครื่องบรรจุภัณฑ์ความเร็วสูงหรือสายการผลิตที่มีปริมาณมาก
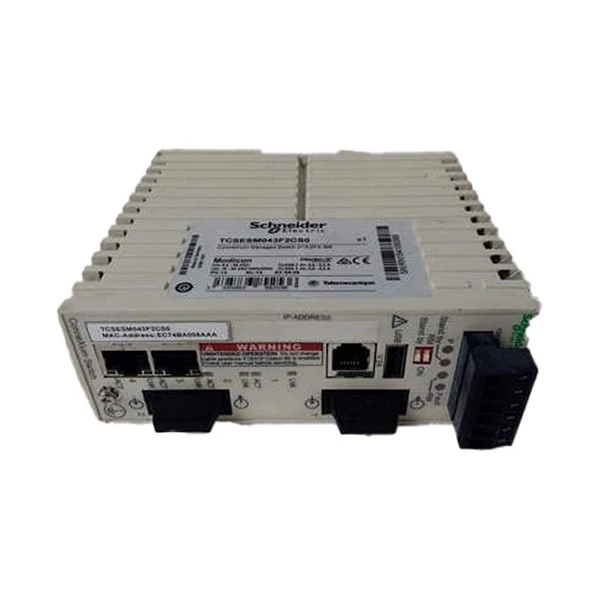
- ชไนเดอร์ TCSESM043F2CS0: รุ่นนี้มีตัวเลือกการกำหนดค่าตัวนับขั้นสูง ช่วยให้สามารถตั้งโปรแกรมตัวนับหลายตัว โหมดการนับที่แตกต่างกัน และการดำเนินการทางลอจิกที่ซับซ้อนได้อย่างง่ายดาย มักใช้ในการใช้งานที่จำเป็นต้องดำเนินการนับหลายงานพร้อมกัน เช่น ในกระบวนการผลิตแบบหลายขั้นตอน
- TSXP572634M ชไนเดอร์ อิเล็คทริค: PLC รุ่นนี้ให้ประสิทธิภาพเคาน์เตอร์ที่เชื่อถือได้ในสภาพแวดล้อมทางอุตสาหกรรมที่รุนแรง มีคุณสมบัติการป้องกันในตัวเพื่อให้แน่ใจว่าเคาน์เตอร์ทำงานได้อย่างแม่นยำแม้ในที่ที่มีสัญญาณรบกวนทางไฟฟ้า การสั่นสะเทือน และการเปลี่ยนแปลงของอุณหภูมิ โดยทั่วไปจะใช้ในอุตสาหกรรมต่างๆ เช่น เหมืองแร่ น้ำมันและก๊าซ และการผลิตหนัก
บทสรุปและการเรียกร้องให้ดำเนินการ
โดยสรุป ตัวนับเป็นองค์ประกอบสำคัญในการเขียนโปรแกรม Schneider PLC มีบทบาทสำคัญในการใช้งานทางอุตสาหกรรมต่างๆ ตั้งแต่สายการผลิตและการประกอบไปจนถึงระบบสายพานลำเลียงและบรรจุภัณฑ์อัตโนมัติ ด้วยคุณสมบัติขั้นสูง ตัวเลือกการกำหนดค่า และความสามารถในการบูรณาการ ตัวนับใน Schneider PLC มอบโซลูชันที่เชื่อถือได้และยืดหยุ่นสำหรับระบบอัตโนมัติทางอุตสาหกรรม
หากคุณกำลังมองหาการปรับปรุงระบบอัตโนมัติทางอุตสาหกรรมของคุณด้วย Schneider PLC คุณภาพสูงและเคาน์เตอร์ที่เกี่ยวข้อง เราพร้อมให้ความช่วยเหลือ ในฐานะซัพพลายเออร์ของ Schneider PLC ที่เชื่อถือได้ เรามีความเชี่ยวชาญและประสบการณ์ในการจัดหาผลิตภัณฑ์และโซลูชันที่เหมาะสมสำหรับความต้องการเฉพาะของคุณ ทีมงานมืออาชีพของเราสามารถช่วยคุณเลือกรุ่น PLC ที่เหมาะสม กำหนดค่าตัวนับ และรวมเข้ากับระบบที่มีอยู่ของคุณได้
ติดต่อเราวันนี้เพื่อเริ่มการสนทนาเกี่ยวกับข้อกำหนดระบบอัตโนมัติทางอุตสาหกรรมของคุณ เราหวังว่าจะมีโอกาสได้ร่วมงานกับคุณและช่วยให้คุณบรรลุประสิทธิภาพและประสิทธิผลในการดำเนินงานของคุณมากขึ้น
อ้างอิง
- คู่มือการเขียนโปรแกรม PLC ของชไนเดอร์ อิเล็คทริค
- หนังสือเรียนระบบอัตโนมัติทางอุตสาหกรรม
- กรณีศึกษาการใช้งาน PLC ในอุตสาหกรรมการผลิต


